材質・トレーサビリティ
材料名称、ロット識別、取引先認定に必要な書類を事前に確認します。
明確な仕様、合意した検査方法、ロットごとの記録に基づき、各注文の材質、寸法、真円度、硬さの確認を調整します。
材料名称、ロット識別、取引先認定に必要な書類を事前に確認します。
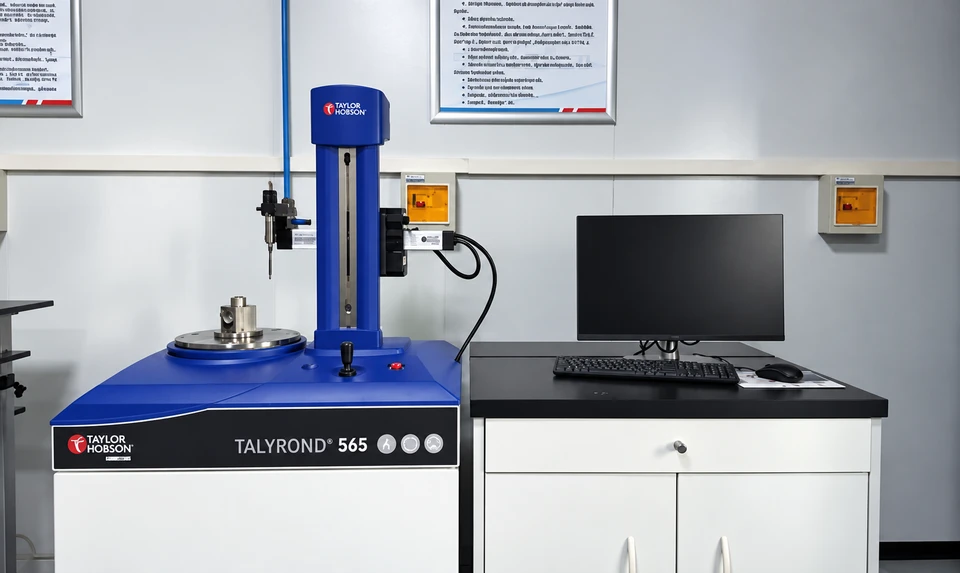
直径、公差、真円度、測定方法を定めます。精度等級と呼び直径は別々に指定してください。
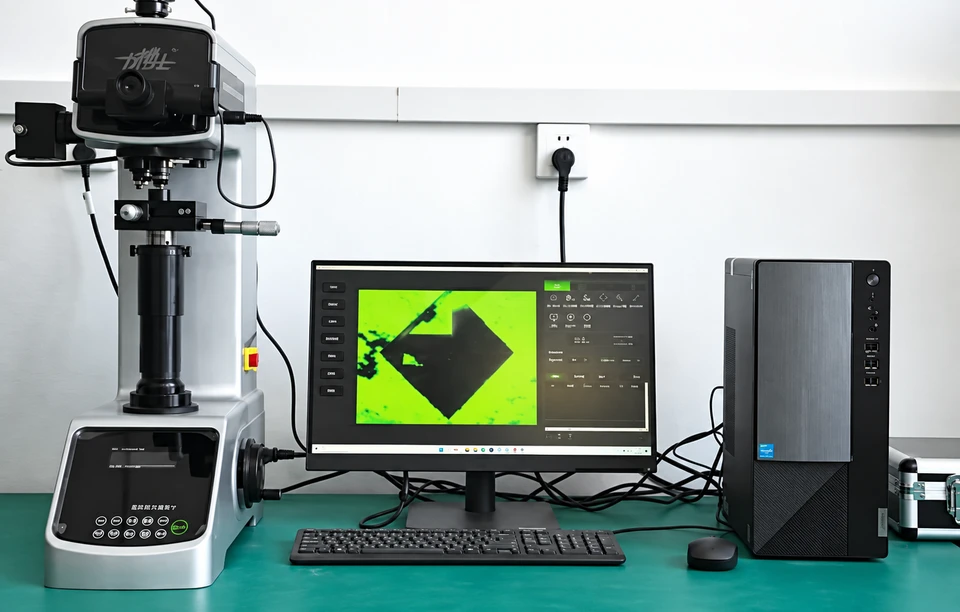
硬さの尺度と限界値、表面状態、試験方法を指定し、生産前に必要な報告書を確認します。
製造パートナーはISO 9001およびIATF 16949認証を取得しています。BOYA Industriesは受注管理、海外販売、品質調整を担当します。
金属球およびその原材料である鋼線・球素材の製造、非金属球(セラミック球)の製造。
軸受用鋼球の製造。
主力3寸法のGCr15製クロム軸受鋼球のロット検査記録です。
| 検査項目 | 検査要求値 | 記録された実測結果 |
|---|---|---|
| ゲージ(ロット寸法差) | 工程要求による | ±0 (+0.2) μm |
| 表面品質 | JB/T 10861-2008 · G10 | 合格 |
| 鋼球の直径不同 | ≤0.25 μm | 0.1 μm |
| ロット内の直径相互差 | ≤0.5 μm | 0.05 μm |
| 真球度誤差 | ≤0.25 μm | 0.059 μm0.036 μm0.062 μm0.076 μm0.066 μm |
| 表面粗さ (Ra) | ≤0.02 μm | 0.006 μm0.005 μm0.006 μm |
| 鋼球単体の振動 | ≤31 dB | 29.1 dB28.7 dB29.4 dB28.6 dB28.5 dB29.5 dB28.7 dB28.3 dB29.3 dB28.2 dB |
| 心部の焼戻しマルテンサイト組織(等級) | 1–4级 | 33333 |
| 硬さ | 61–66 HRC | 64.0 HRC64.0 HRC64.0 HRC63.2 HRC63.2 HRC |
| 圧砕荷重 | ≥8.43 kN | 16.56 kN |
検査基準: GB/T 308.1-2013 · GB/T 34891-2017 · JB/T 7363-2023
検査条件を相談する ↗| 検査項目 | 検査要求値 | 記録された実測結果 |
|---|---|---|
| ゲージ(ロット寸法差) | 工程要求による | ±0 (±0) μm |
| 表面品質 | JB/T 10861-2008 · G10 | 合格 |
| 鋼球の直径不同 | ≤0.25 μm | 0.1 μm |
| ロット内の直径相互差 | ≤0.5 μm | 0.05 μm |
| 真球度誤差 | ≤0.25 μm | 0.071 μm0.120 μm0.085 μm0.130 μm0.091 μm |
| 表面粗さ (Ra) | ≤0.02 μm | 0.006 μm0.005 μm0.005 μm |
| 鋼球単体の振動 | ≤31 dB | 24.7 dB26.1 dB25.0 dB24.6 dB24.9 dB25.2 dB26.0 dB27.1 dB25.0 dB27.0 dB |
| 心部の焼戻しマルテンサイト組織(等級) | 1–4级 | 33333 |
| 硬さ | 61–66 HRC | 65.1 HRC65.4 HRC65.1 HRC64.7 HRC64.8 HRC |
| 圧砕荷重 | ≥12.05 kN | 23.11 kN |
検査基準: GB/T 308.1-2013 · GB/T 34891-2017 · JB/T 7363-2023
検査条件を相談する ↗| 検査項目 | 検査要求値 | 記録された実測結果 |
|---|---|---|
| ゲージ(ロット寸法差) | 工程要求による | ±0 (+0.4) μm |
| 表面品質 | JB/T 10861-2008 · G10 | 合格 |
| 鋼球の直径不同 | ≤0.25 μm | 0.05 μm |
| ロット内の直径相互差 | ≤0.5 μm | 0.05 μm |
| 真球度誤差 | ≤0.25 μm | 0.042 μm0.030 μm0.044 μm0.025 μm0.032 μm |
| 表面粗さ (Ra) | ≤0.02 μm | 0.005 μm0.005 μm0.006 μm |
| 鋼球単体の振動 | ≤31 dB | 26.4 dB27.2 dB27.3 dB25.2 dB27.3 dB |
| 心部の焼戻しマルテンサイト組織(等級) | 1–4级 | 33333 |
| 硬さ | 61–66 HRC | 65.4 HRC64.9 HRC64.4 HRC64.6 HRC64.6 HRC |
| 圧砕荷重 | ≥21.27 kN | 42.86 kN |
検査基準: GB/T 308.1-2013 · GB/T 34891-2017 · JB/T 7363-2023
検査条件を相談する ↗製造パートナーはSURFCOM NEX 001SD2-12を用いて表面粗さRaを測定しています。以下は掲載ロットで使用した検査方法です。
掲載するG10完成鋼球ロットは、生産記録により原材料の溶鋼番号と対応しています。BOYAはご注文に必要な検査条件と品質文書の要件を調整します。
G5は受注生産に対応します。お問い合わせ時に直径と受入条件をご指定ください。
| 検査項目 | G5 規格限界値 |
|---|---|
| 鋼球の直径不同 | ≤0.13 μm |
| 真球度誤差 | ≤0.13 μm |
| ロット内の直径相互差 | ≤0.25 μm |
| 表面粗さ (Ra) | Ra ≤0.014 μm |
図面、または材質・直径・精度・数量をご提示ください。仕様、検査、梱包条件を注文時に確認します。